-
关于我们
设备旁一台 IO-Link 主站,接出 128 个点:SD 系列 IP67 远程 I/O 落地实录
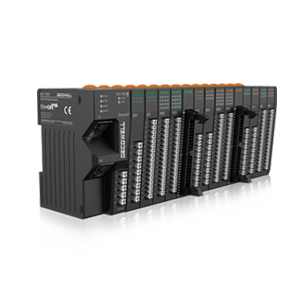
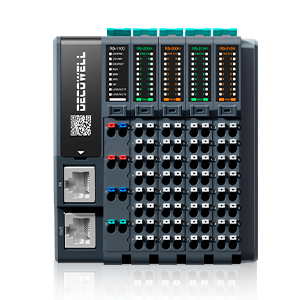
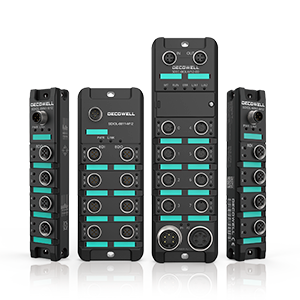
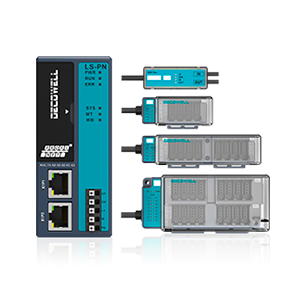
德克威尔 SD 系列 IP67 远程 I/O 有三个角色
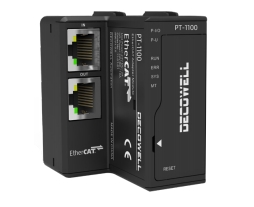
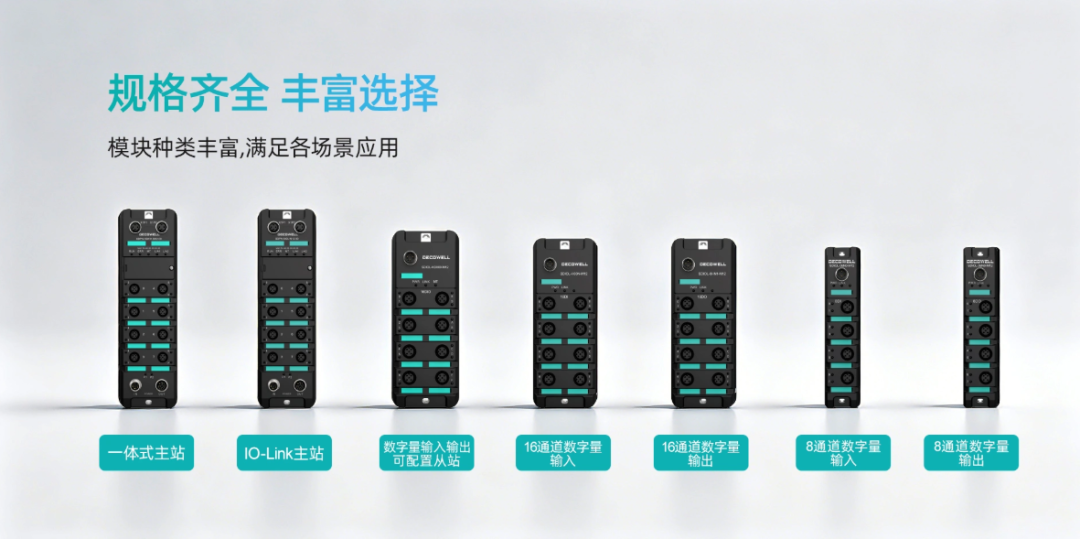
IO-Link 主站、IO-Link 从站,还有把通讯和 16 路数字量做进一个壳子的一体式主站。它们干的事很直接——把 IO 从控制柜里搬出来,装到设备旁边。
最近在一条新能源汽车电驱动转子与总成装配线上,这套东西跑通了一次完整替换:一条 PROFINET 线挂一台 IO-Link 主站,主站 8 个端口各带一台 16 点从站,信号从柜子里挪到了压轴、磁钢装配、动平衡这些工位旁边。电控部分的安装调试周期从 9 天压到 4 天,线缆成本省了约三成。把这次配置整理出来,给正在做设备端 IO 选型的同事做个参考。
/01
现场到底难在哪儿
1、这条线的工位排得很密 轴承预装、旋变转子压装、动平衡校正、定子热套入壳、机器人定转子合装、双气密检漏、电气性能全检、打标终检。一个工位少则十几个传感器,多则几十个。现场的问题,基本集中在四件事上。
2、线缆和端子排的量压不下来 按传统做法,每个工位的传感器都要拉线回柜,一个工位几十根,整条线就是成百上千根。柜内端子排跟着涨,柜体尺寸也跟着涨。
3、现场布线乱,出了故障只能量线 线槽里塞满了接近开关和光电开关的线,越到后期越难改。设备报警之后,电工先翻图纸找线号,再拿万用表逐点量,一处故障耗掉半天很常见。
安装调试的窗口被吃掉。柜体设计、接线、逐点对信号占了大头,工位稍微一改就要返工。这个项目的原计划里,电控部分要占 9 天。
环境不允许模块裸奔。装配现场有切削液、清洗水汽和粉尘,IP20 的柜内模块搬到设备旁,故障率立刻就上来。
/02
落地案例
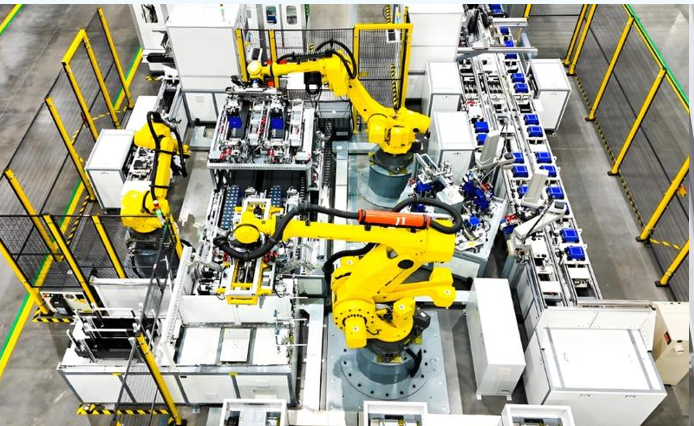
汽车电驱动转子与总成装配线: 原方案概况
◎线缆、端子排消耗量大,控制柜内部接线工作量巨大,人工耗时长;
◎现场长线全部拉回主控制柜,布线杂乱,一旦报警,故障排查费时费力。
德克威尔 SD 系列落地方案
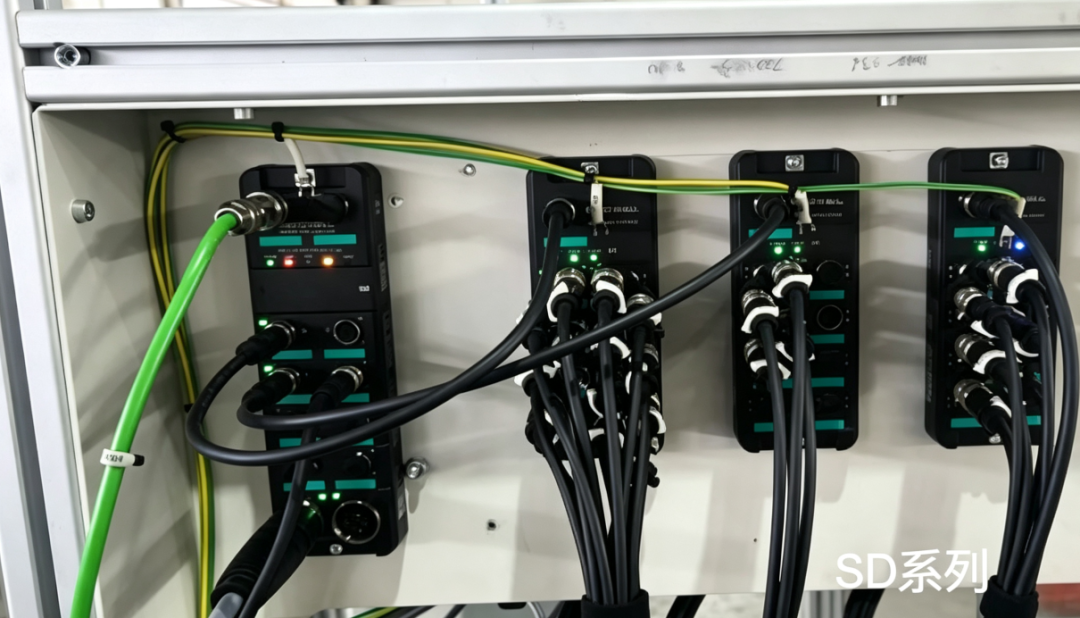
选用型号:SD 系列
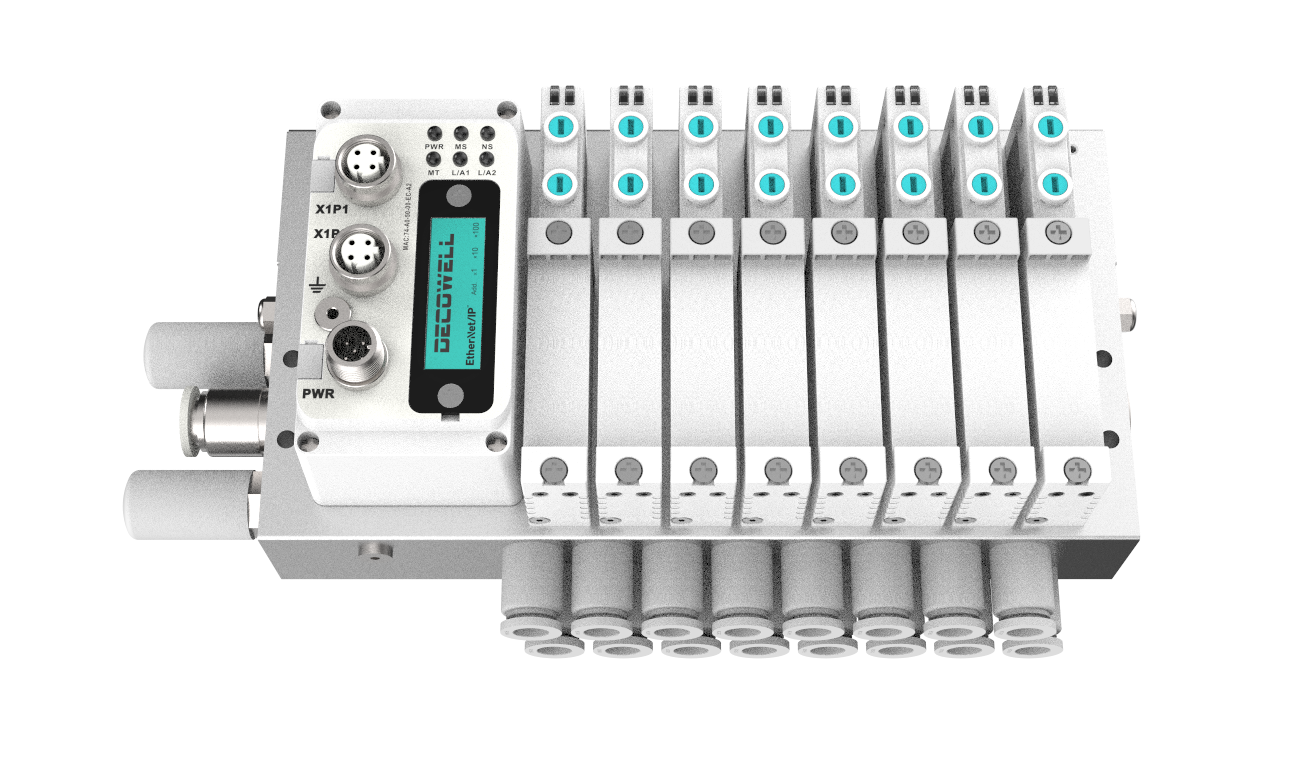
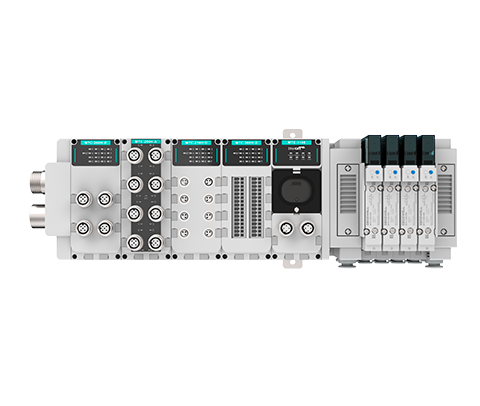
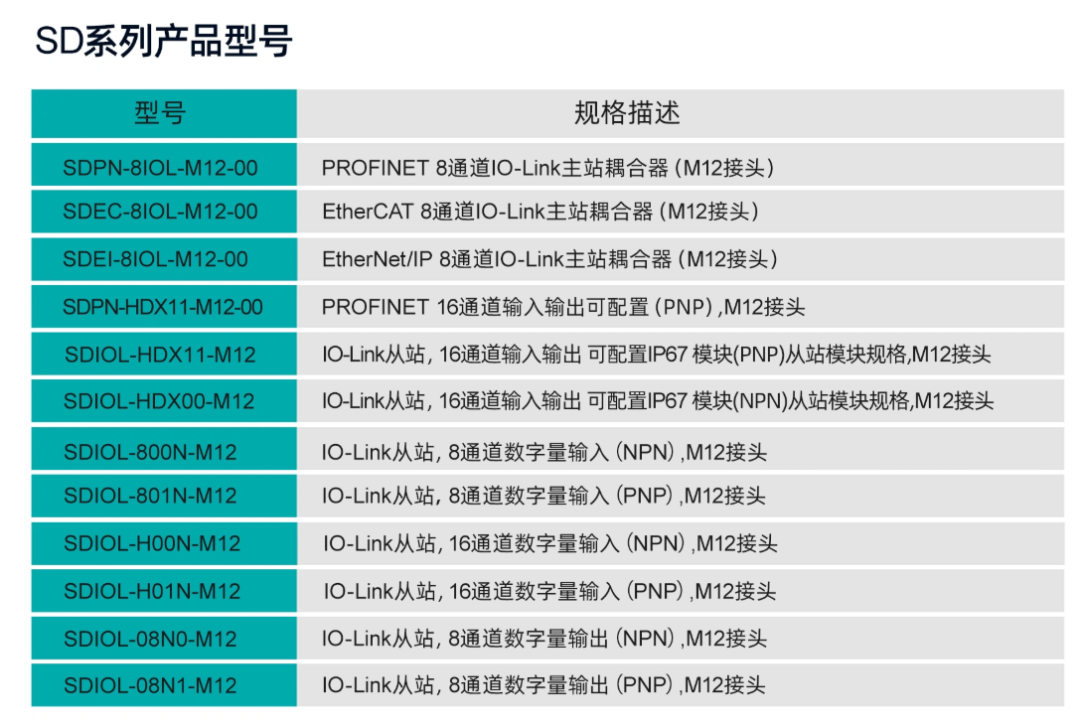
配置: SDPN-8IOL-M12-00 ×1 加 SDIOL-H01N-M12 ×8(16 路 PNP 输入从站)
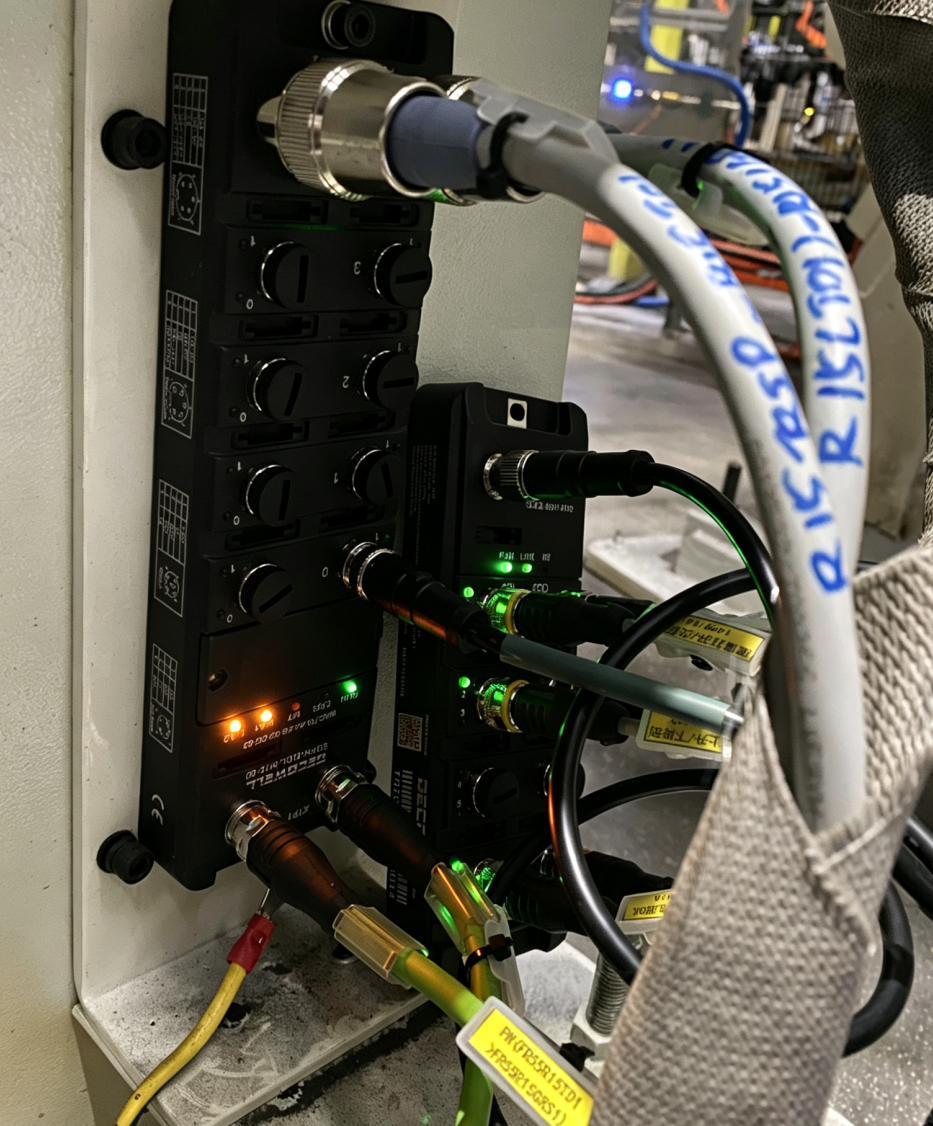
连接方式:SD 系列 IP67 模块就近部署在机器人夹具本体,夹具上接近开关、光电传感器接入 SD 模块,模块采用 M12 航空插头快速接线,单个点位接线效率高。单站点支持模块级联扩展,适配焊装夹具多点位分布式采集与气动控制。
项目改善效果
1、强防护适配焊装恶劣工况:IP67 全浇封密封设计,抵御高温焊渣飞溅、金属粉尘、油污与持续机械振动,可直接安装在夹具本体,无需保护控制柜。
2、电控安装调试周期:从 9 天缩短至 4 天
3、线缆成本节省约 30%,人工接线成本同步降低
锂电 PACK 生产线: 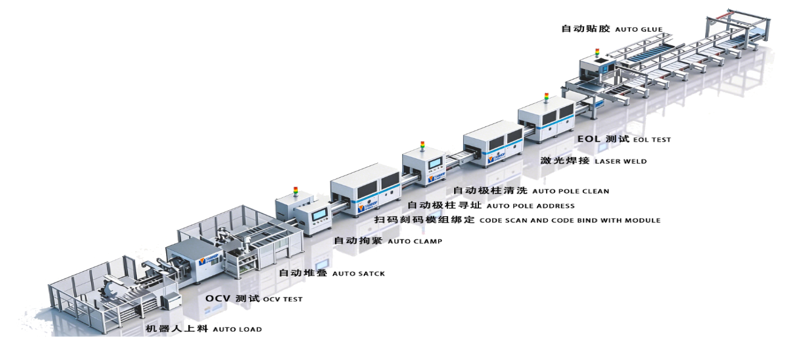
原方案概况
PACK 线的点位密度,比电机装配线还要高。 整条产线工艺包含:电芯分选、电芯清洗、涂胶、堆叠、极柱检测、拘紧捆扎、激光焊接、EOL 检测、PACK 装配。
德克威尔 SD 系列落地方案
选用型号:SD 系列
配置1: SDPN-8IOL-M12-00 主站 23 台
一体式主站 SDPN-HDX11-M12-00 23 台
IO-Link 从站合计 98 台
项目改善效果
1、就近安装,省去大量控制柜 模块直接装在设备柜体外面,不用集中拉长线回电柜,工程组装成本明显下降。
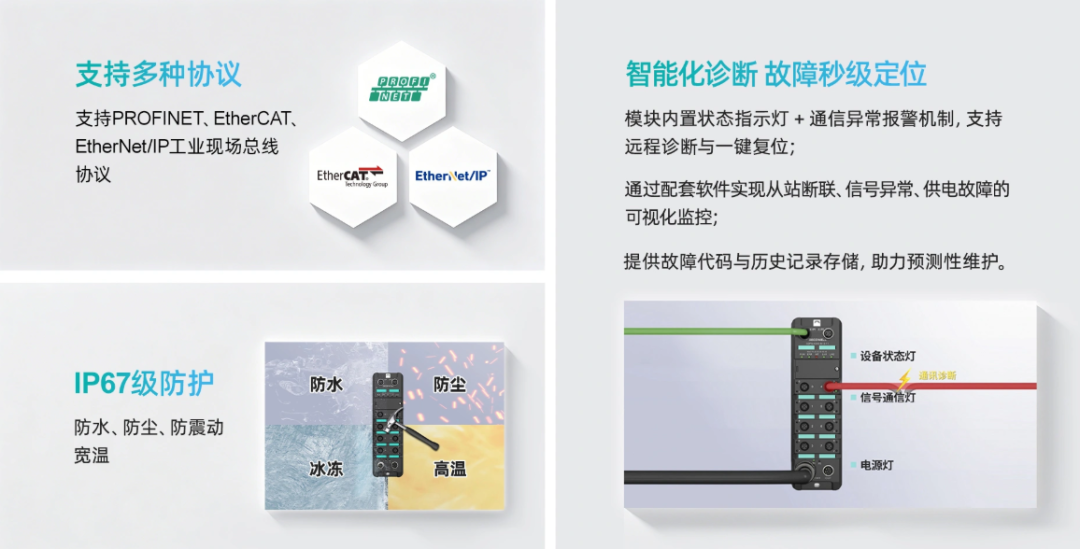
2、故障可视化,查问题更快 自带现场 LED 状态灯,还有通讯异常报警、远程诊断、一键复位功能。从站掉线、供电故障,上位机软件上直接看得见,不用现场挨个测线。
3、换件不用停线,现场坏了直接更换模块,不需要停机断电,减少产线停线损失。
/03
SD 系列产品选型
协议是什么、点位多少、环境多恶劣、从站要什么信号。
第一步,先定协议。
PLC 侧走什么总线,主站就选对应的后缀:PROFINET 用 PN,EtherCAT 用 EC,EtherNet/IP 用 EI。协议定了,主站型号基本就定了。
第二步,看点数密度。
单工位 16 点以内、又想省一个模块位置,用一体式主站 SDPN-HDX11-M12-00;点位分散、要就近取信号,用 8IOL 主站下挂从站,一台主站最多接 8 台从站。
第三步,确认环境。
有清洗、切削液、粉尘、油污,或者现场温度超出常规柜内范围,SD 的 IP67、-25~70℃ 才有意义;洁净柜内的场景没必要上 IP67,选型别为防护多付钱。
第四步,从站的信号类型和口径对齐。
输入还是输出、NPN 还是 PNP、8 点还是 16 点、要不要 HDX 可配置,模拟量与温度规格(4AX / 8AX / 4AT)另按需选。端子有 M12 和 M8 两种,先看现场传感器用的什么接头,别买回来接不上。
/04
结语
一条 M12 线接到工位旁,柜子里的端子排就少一排,这才是 SD 系列在现场的价值。IO-Link 主站、从站、一体式主站三个角色凑齐之后,从 8 个端口到 128 个点,中间不用再加一层分线盒或者中转箱。选型时有拿不准的,找德克威尔销售或技术支持要一份对应协议的配置表,按工位实际点位算一遍更稳妥。
注:文中案例数据为典型项目的阶段性统计值,实际效果因项目工况、线体规模与配置方案不同而存在差异。
关注我们 3D
数据库
-